
获取报价
关于我们
📅 2026年9月26日✍️ 金纬机械技术团队📚 HDPE土工膜挤出技术⏱️ 约15分钟阅读
HDPE土工膜(High-Density Polyethylene Geomembrane)是垃圾填埋场、污水处理池、人工湖、养殖池、矿业尾矿库、化工防渗工程及水利工程中常用的防渗材料。
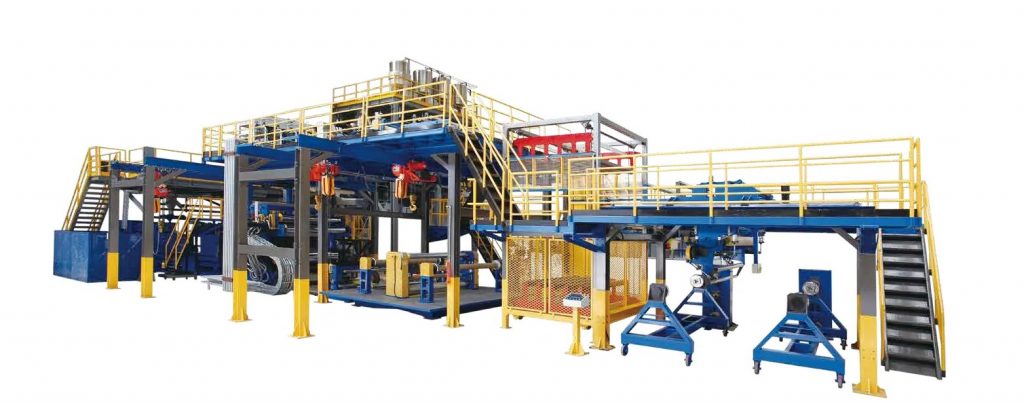
对于防渗工程而言,HDPE土工膜本身的材料性能只是基础,基层质量、膜材铺设、热熔焊接、节点处理以及焊缝检测同样直接影响最终防渗效果。
因此,HDPE土工膜施工通常需要按照“基层验收 → 膜材进场 → 现场铺设 → 节点处理 → 焊接 → 焊缝检测 → 修补复检 → 保护层施工”的流程进行,并根据项目设计文件、施工规范及工程等级确定具体施工参数。
本文以常见HDPE土工膜防渗工程为例,系统介绍从施工准备到最终验收的8道关键工序,为施工单位、工程承包商、监理、工程采购人员以及终端项目业主提供参考。
标准说明: HDPE土工膜产品可参考现行国家标准 GB/T 17643-2025《土工合成材料 聚乙烯土工膜》;不同工程类型还应结合项目设计文件及相应的水利、市政、环保、交通或建筑工程规范执行。具体施工参数以项目设计和适用规范要求为准。
HDPE土工膜以聚乙烯树脂为主要原料,并根据产品要求添加炭黑、抗氧化剂、抗老化剂、紫外线稳定剂等功能组分,通过挤出成型、流延或吹塑等工艺生产。
其中,高密度聚乙烯具有良好的耐化学腐蚀性、耐水性和环境适应性,同时具有较好的柔韧性,可以适应一定程度的基层变形。
在工程应用中,HDPE土工膜通常具有以下特点:
HDPE土工膜具有很低的液体渗透率,可以作为连续防渗屏障,用于隔离水体、污水、渗滤液或其他液体介质。
HDPE对多种酸、碱、盐以及工业化学介质具有较好的耐受能力,因此被广泛应用于污水处理、矿业、化工及固废处理等防渗工程。
具体耐化学性能应根据实际介质、浓度、温度和使用时间进行评估。
与刚性防渗材料相比,HDPE土工膜能够适应一定程度的基层变形和不均匀沉降,因此适用于池体、边坡、填埋场等复杂工程环境。
HDPE土工膜通常采用热楔焊、挤压焊等方式进行连接。通过正确控制焊接温度、压力和速度,可以形成连续的防渗结构。
因此,在实际工程中,膜材质量和焊接施工质量需要同时控制。
HDPE土工膜的应用范围较广,常见工程包括:
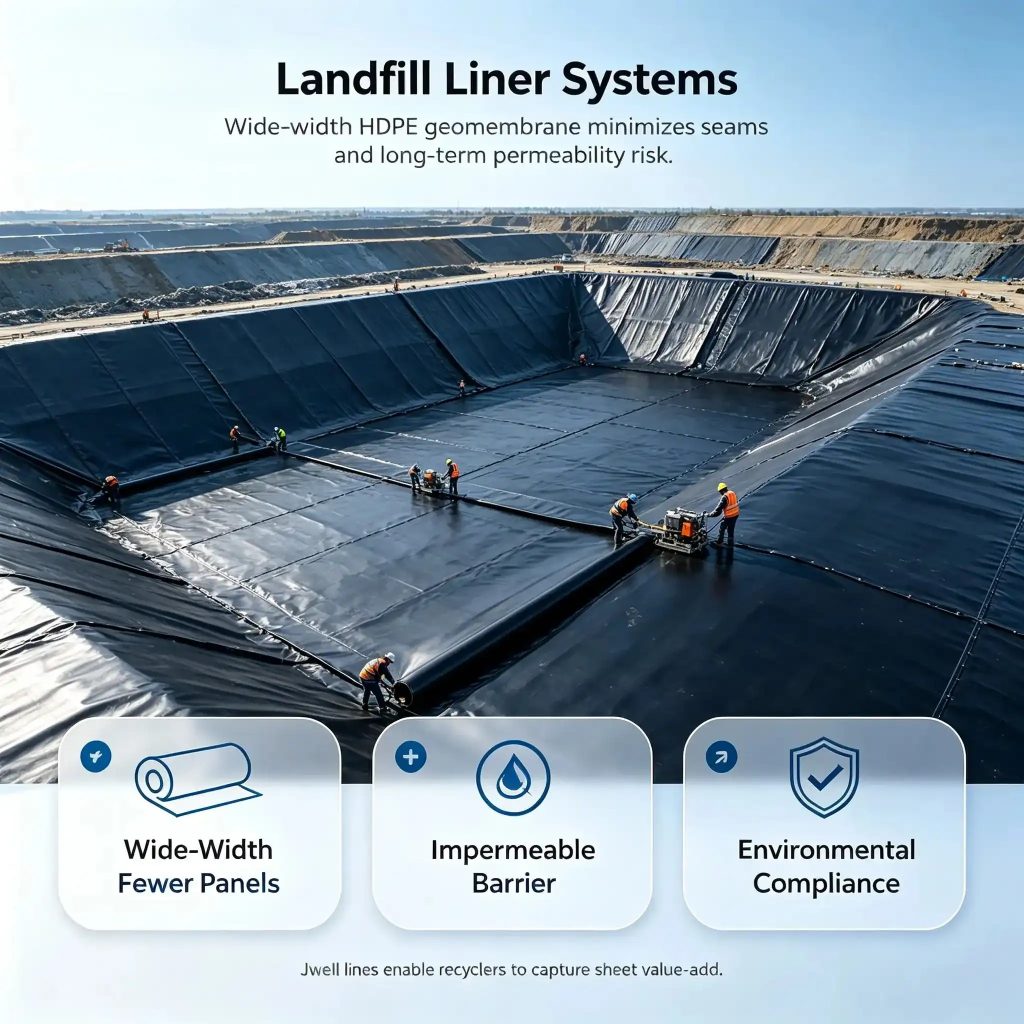
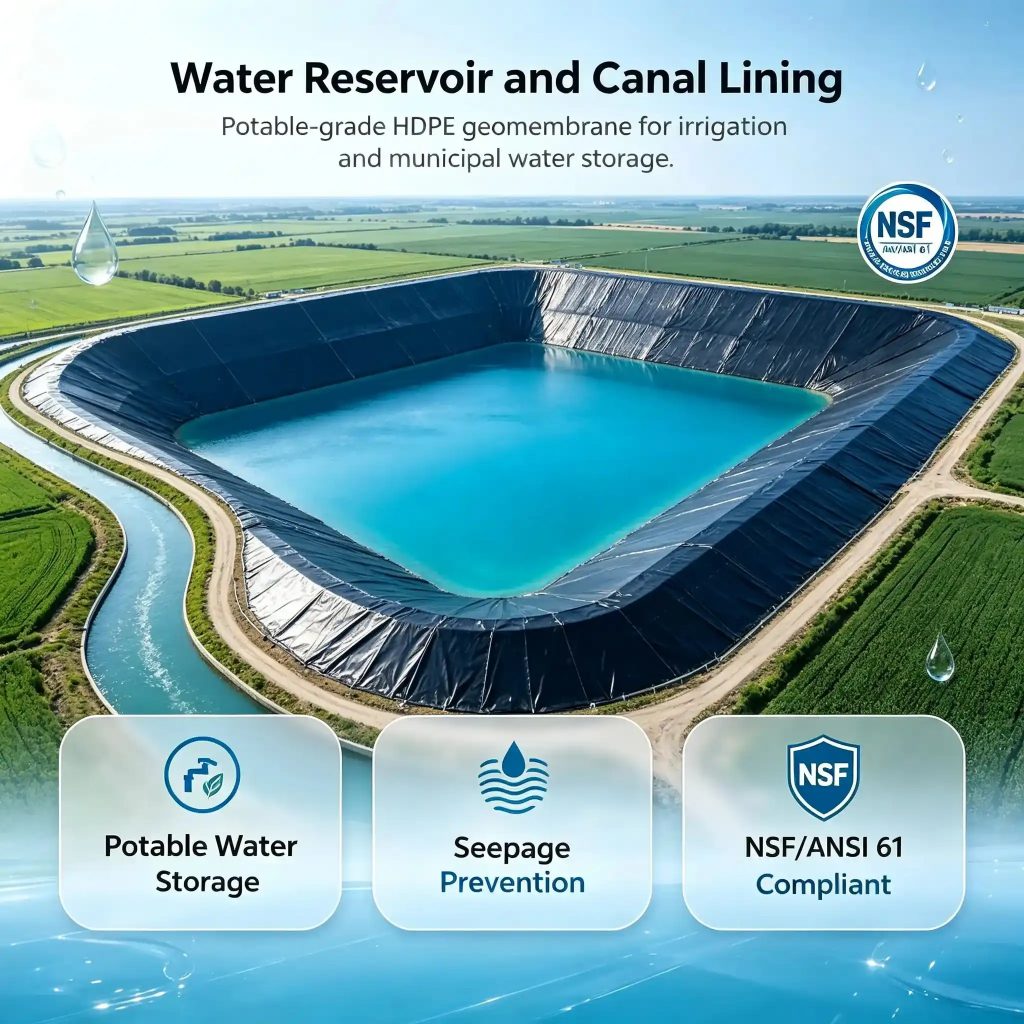
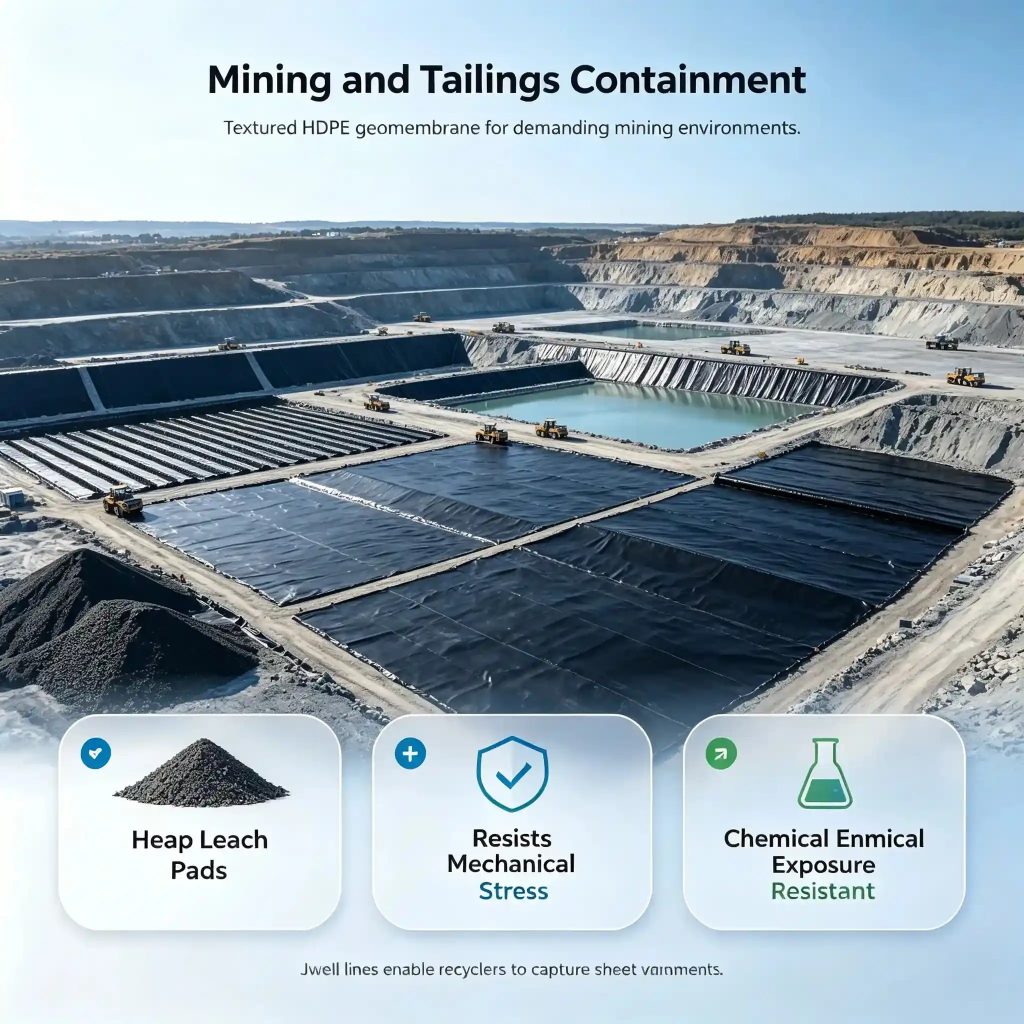
不同应用场景对土工膜的厚度、宽度、原材料、耐环境性能以及焊接方式要求不同,因此在生产阶段就需要根据最终应用确定产品规格。
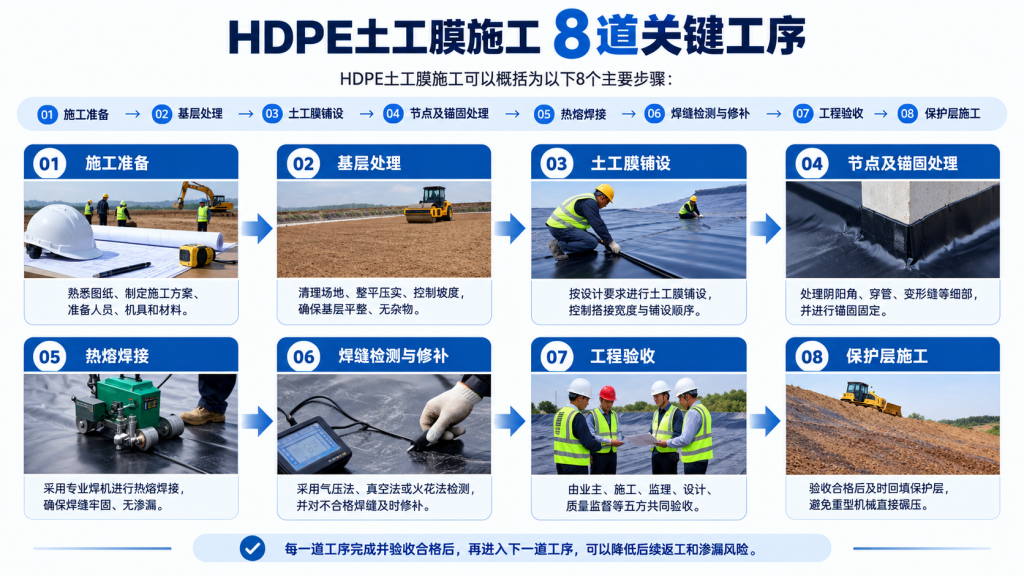
HDPE土工膜施工可以概括为以下8个主要步骤:
01 施工准备 → 02 基层处理 → 03 土工膜铺设 → 04 节点及锚固处理 → 05 热熔焊接 → 06 焊缝检测与修补 → 07 工程验收 → 08 保护层施工
每一道工序完成并验收合格后,再进入下一道工序,可以降低后续返工和渗漏风险。
施工准备决定了后续铺膜和焊接是否顺利。
施工前应完成图纸会审和技术交底,重点确认:
对于大型项目,还应根据现场尺寸制作详细的膜材排版图。
在正式施工前,根据池底、边坡及节点尺寸进行下料分析。
合理的排版可以:
对于大型填埋场、水库、尾矿库等工程,建议提前建立完整的膜材铺设编号和焊缝编号系统。
常见设备包括:
基层是HDPE土工膜施工质量控制的重要环节之一。
如果基层存在尖锐石块、混凝土碎块、树根或明显不均匀沉降,可能导致膜材受到集中应力甚至发生破损。
施工前应对基层进行检查和清理:
对于需要设置砂垫层或其他保护层的工程,应按照设计文件施工。
基层验收完成后,应尽量减少无关人员和机械进入已经处理完成的工作面。
基层验收合格后,进入土工膜铺设阶段。
HDPE土工膜铺设和焊接通常需要在适宜的温度、风速和湿度条件下进行。
一般工程施工时,应避免:
实际施工温度范围应根据膜材性能、焊机类型、项目规范以及现场试焊结果确定。
土工膜铺设时应使膜材自然平整地贴合基层。
不能通过强行拉伸使膜材完全绷紧,也不能形成明显悬空。
合理的铺设状态可以为后续焊接和工程运行过程中的热胀冷缩、基层变形提供一定的适应空间。
铺设过程中应及时调整膜材位置,减少不规则褶皱。
特别是在:
应重点检查。
HDPE土工膜面积大、重量相对较轻,铺设过程中容易受到风力影响。
因此应采用砂袋或其他不会损伤膜材的临时压载方式进行固定。
在实际防渗工程中,复杂节点通常是施工质量控制的重点。
阴角、阳角位置应根据设计要求进行裁剪和加强。
对于应力集中区域,可采用专用加强片进行补强,并确保加强片与主体膜材之间焊接可靠。
管道穿膜是典型的复杂节点。
施工时需要根据管径和节点结构制作专用管套或补片,并采用热熔焊接、挤压焊接或机械固定等方式形成可靠连接。
对于HDPE管道,可以根据项目设计采用相容的HDPE膜材连接方式。
常见锚固方式包括:
将膜材按照设计要求埋入锚固沟,通过回填和夯实固定膜材。
在混凝土等刚性结构连接部位,可采用压条、螺栓及密封材料进行固定。
对于部分特殊结构,可以在混凝土浇筑阶段设置专用HDPE预埋件,再通过热熔焊接或机械连接完成膜材固定。
具体锚固尺寸、埋深和连接结构必须以项目设计文件为准,不建议所有工程采用统一尺寸。
焊接是HDPE土工膜施工中的核心工序。
目前工程中常见的焊接方式包括:
其中,自动双轨热楔焊机通常用于大面积长距离膜材接缝;挤压焊机主要用于边角、补片、穿管及复杂节点。
不能直接使用经验参数进行大面积施工。
正式焊接前,应根据:
进行试焊。
通过试焊确定适合当前工况的:
焊接温度 + 焊接速度 + 压力/夹持状态
并进行相应的焊缝质量测试。
焊接区域必须保持清洁、干燥。
搭接区域应清除:
如果膜面潮湿,应先进行干燥处理。
自动焊机运行过程中,应重点观察:
焊机运行参数不能简单地“一次设定、全天使用”。
当环境温度、风速或膜材状态发生明显变化时,应重新进行试焊并调整参数。
HDPE土工膜焊接完成后,应按照项目要求进行焊缝检测。
通常包括:
常见方法包括:
适用于具有双轨检测通道的热楔焊缝。
通过向焊缝内部检测通道施加规定压力并观察压力变化,判断焊缝是否存在贯通缺陷。
适用于挤压焊缝、补片和部分复杂节点。
检测时在焊缝表面施加检测液,再使用真空箱进行检测。
如果出现连续气泡,应对缺陷位置进行标记并修补。
在特殊结构或按照项目设计要求时,可以采用火花检测检查潜在的贯通缺陷。
具体检测电压、检测时间和设备要求应按照相应检测方法及项目规范执行。
对于重要防渗工程,通常还需要按照设计及相关规范要求进行焊缝破坏性取样检测。
测试内容可以包括:
取样位置应进行编号和记录。
取样后留下的孔洞必须采用符合要求的HDPE膜片进行修补,并重新进行非破坏性检测。
检测过程中发现的焊缝缺陷应及时进行处理。
常见缺陷包括:
修补完成后,不能只进行外观检查,而应根据缺陷类型重新进行相应的非破坏性检测。
所有修补位置应做好:
等施工记录。
完整的HDPE土工膜工程通常需要建立相应的质量文件,包括:
具体验收程序和参与单位应按照工程性质、合同要求及适用规范确定。
HDPE土工膜完成焊接和检测并验收合格后,应按照设计要求及时施工保护层。
保护层的主要作用是减少后续施工和工程运行过程中:
对膜材造成的影响。
保护层材料应符合设计要求,并避免含有可能刺穿膜材的尖锐石块、金属件、树根等杂物。
在膜材上方进行回填时,应避免重型机械直接碾压未经保护的膜面。
具体保护层厚度、材料类型及施工方式应根据项目设计执行。
为了方便施工、监理和工程管理人员现场检查,可以将关键控制点归纳为以下清单:
| 施工阶段 | 主要检查项目 | 质量控制重点 |
|---|---|---|
| 施工准备 | 图纸、材料、设备、人员 | 施工方案及技术交底 |
| 基层处理 | 平整度、密实度、杂物 | 无尖锐物、无明显缺陷 |
| 膜材铺设 | 方向、褶皱、张力 | 自然铺设、避免损伤 |
| 搭接 | 搭接宽度、清洁度 | 搭接区域干燥、洁净 |
| 节点处理 | 阴阳角、穿管、锚固 | 加强处理、连接可靠 |
| 试焊 | 温度、速度、压力 | 试焊合格后正式生产 |
| 正式焊接 | 焊缝连续性 | 防止漏焊、虚焊、烧穿 |
| 非破坏检测 | 气压、真空等 | 缺陷及时标记和修补 |
| 破坏性试验 | 剥离、剪切等 | 按设计及规范取样 |
| 修补 | 补片、挤压焊 | 修补后再次检测 |
| 最终验收 | 文件、记录、检测 | 资料完整、结果可追溯 |
| 保护层 | 回填材料、施工机械 | 防止膜材二次损伤 |
如果基层存在尖锐石块、混凝土碎块或局部空鼓,后续可能造成膜材局部受力集中。
**解决方法:**铺膜前必须完成基层验收,发现问题及时处理。
HDPE属于热塑性材料,温度变化会导致材料产生尺寸变化。
如果铺设过程中强行拉紧膜材,可能增加后续热胀冷缩产生的应力。
**解决方法:**根据现场温度和工程要求合理控制铺设状态,使膜材保持适当松弛度。
同一台焊机在不同温度、风速和膜材状态下,不一定能够直接使用完全相同的参数。
**解决方法:**正式焊接前试焊,环境条件发生明显变化时重新试焊。
穿管、阴阳角、锚固区域等位置的结构复杂,是施工质量控制的重要区域。
**解决方法:**提前进行节点设计,并采用加强片、专用管套或其他符合设计要求的连接结构。
仅通过肉眼检查很难发现所有潜在缺陷。
**解决方法:**根据工程要求采用气压、真空、火花等非破坏性检测方法,并结合必要的破坏性试验。
HDPE土工膜最终用于长期防渗工程,其质量不仅取决于现场施工,也与膜材生产过程中的原料、配方、挤出稳定性、厚度控制、宽度控制和在线检测密切相关。
对于土工膜生产企业而言,稳定的挤出系统需要对以下环节进行控制:
对于大宽幅HDPE土工膜,生产线设计还需要重点考虑产量、膜厚均匀性、横向厚度控制、熔体稳定性以及长期连续生产能力。
因此,HDPE 土工膜挤出生产线并不是简单地把树脂“挤成一张膜”,而是一套涉及配料、挤出、成型、冷却、牵引、测厚和卷取的完整生产系统。
典型HDPE土工膜生产线通常包括:
原料输送 → 自动计量配料 → 挤出塑化 → 熔体过滤 → T型模头成型 → 压延冷却 → 在线测厚 → 牵引 → 自动切边 → 自动收卷
根据产品规格和生产要求,生产线可以进一步配置自动计量、熔体过滤、在线测厚、自动纠偏、边料处理以及自动卷取等系统。
生产线设计时,需要根据以下因素进行定制:
对于不同应用,例如垃圾填埋场、尾矿库、养殖池、水利工程或工业防渗工程,最终产品规格可能存在较大差异,因此生产线不能简单采用“一套配置适用于所有产品”的方式。
HDPE土工膜防渗工程是一个系统工程。
从前端的原料选择和膜材生产,到现场的基层处理、膜材铺设、热熔焊接、节点处理,再到焊缝检测和保护层施工,每一个环节都会影响最终防渗系统的可靠性。
因此,一个完整的HDPE土工膜解决方案不仅需要关注膜材本身,还需要关注:
稳定的HDPE土工膜挤出生产线 + 合理的膜材设计 + 标准化施工 + 系统化焊缝检测。
对于需要建设HDPE土工膜生产线的企业,应根据目标产品厚度、宽度、产量、原料体系和终端应用进行生产线配置。
常州金纬片板膜科技可根据客户的产品规格和生产需求提供HDPE土工膜挤出生产线的技术方案,包括挤出系统、模头、成型冷却、牵引、在线厚度控制及卷取系统等。
如您正在规划HDPE土工膜生产线,欢迎联系我们,根据您的目标膜厚、宽度、产量及应用场景进行方案讨论。

金纬机械2025年度大事记:元旦万米长跑、巴西办事处开业、K2025德国K展亮相、连续15年塑料挤出行业榜首、荣获ESG卓越企业称号。全年参加近100场国内外展会,足迹遍布全球40多个国家。

PET湿切片跳过预结晶直接130°C烘烤导致烧结结块。从玻璃化转变温度Tg、结晶动力学到工业预结晶器设计,全面解析预结晶不可跳过的底层逻辑。
